¿Se puede soldar acero inoxidable con MIG? Sí, con un alambre de aporte inoxidable, un gas de protección y un procedimiento de soldadura adecuados. Para la fabricación habitual en 304L y 316L, la cuestión práctica es si la configuración elegida consigue la fusión, las dimensiones y el comportamiento frente a la corrosión exigidos en la unión real. Cambiar únicamente el alambre no basta.
MIG puede resultar adecuado para trabajos de producción repetitivos y cordones accesibles. Los bordes delgados, las raíces con requisitos exigentes y las uniones con criterios de apariencia estrictos requieren una evaluación más cuidadosa. Esta guía se centra en MIG para acero inoxidable con alambre macizo, especialmente en los grados austeníticos habituales. Los aceros dúplex, ferríticos y martensíticos necesitan procedimientos específicos para cada material. Para comparar los distintos métodos, consulte nuestra guía de soldadura de acero inoxidable de Jianglin.
Puntos clave
- Seleccione el material de aporte según el metal base identificado y los requisitos de servicio.
- Elija el gas de protección para el alambre y el modo de transferencia, en lugar de copiar una configuración para acero al carbono.
- Controle el aporte térmico sin reducirlo hasta impedir la fusión de la unión.
- Evalúe la superficie de la raíz y la inspección exigida, además de la cara visible del cordón.
Qué significa realmente soldar acero inoxidable con MIG
MIG es el nombre utilizado habitualmente en los talleres para la soldadura por arco con gas y electrodo metálico, o GMAW. Un alambre alimentado de forma continua actúa como electrodo y material de aporte, mientras el gas protege el arco y el baño de fusión. En sentido estricto, las mezclas que contienen gases activos, como CO₂, corresponden a soldadura MAG. Sin embargo, muchas guías de equipos en inglés siguen agrupando estos procesos para inoxidable bajo el término «MIG». TWI explica esta terminología.
Este artículo trata el alambre macizo con suministro externo de gas. El alambre tubular pertenece a otra familia de procesos, FCAW, que Linde distingue de MIG. Una máquina comercializada como «MIG/flux-core» puede admitir distintas configuraciones, pero esa etiqueta no hace que un alambre sin gas convencional sea adecuado para acero inoxidable. Compruebe la clasificación real del consumible y sus instrucciones.
Qué alambre utilizar para 304L y 316L
Identifique el metal base mediante la especificación del material o un registro trazable antes de elegir el alambre. El brillo superficial y una prueba con imán no permiten determinar un grado inoxidable exacto.
Para aplicaciones habituales entre materiales del mismo grado, ER308L o ER308LSi son candidatos comunes para 304/304L; ER316L o ER316LSi lo son para 316/316L. Lincoln Electric incluye 304 y 304L entre los materiales aplicables a su Blue Max MIG 308LSi, y 316 y 316L para Blue Max MIG 316LSi. Son ejemplos para evaluar, no una regla de selección automática para todas las condiciones de servicio.
La «L» identifica una clasificación de bajo carbono. Las versiones «Si» contienen más silicio para mejorar la fluidez del baño y el mojado en los bordes del cordón. Ninguno de estos sufijos garantiza por sí solo una unión terminada resistente a la corrosión. También influyen la dilución con el metal base, el gas de protección y el ciclo térmico. Las uniones disímiles, el servicio a temperaturas elevadas y las condiciones de corrosión especiales requieren una selección del material de aporte por separado.
No sustituya un alambre inoxidable adecuado por un alambre MIG convencional de acero al carbono solo porque pueda alimentarse por la misma antorcha. Depositar un cordón no demuestra que la unión conserve la composición inoxidable ni el comportamiento frente a la corrosión previstos.
Qué gas de protección necesita MIG para acero inoxidable
No existe una única mezcla de gas válida para todas las configuraciones MIG de inoxidable. Selecciónela junto con el consumible y el modo de transferencia metálica, y después compruebe la combinación en una unión representativa.
| Contexto del proceso | Ejemplo de gas publicado | Cómo interpretar la información |
|---|---|---|
| Transferencia por cortocircuito con Lincoln Blue Max MIG 316LSi | 90% helio / 7.5% argón / 2.5% CO₂ | Combinación indicada por el fabricante para ese alambre y modo, no una receta universal para inoxidable |
| Transferencia por pulverización axial con el mismo alambre | 98% argón / 2% oxígeno | Un modo distinto con una recomendación de gas diferente |
| GMAW pulsado en el estudio de AWS comentado a continuación | 98% argón / 2% CO₂ | Confirme la compatibilidad con el alambre real y el programa de la máquina antes de usarla |
Los dos primeros ejemplos proceden de la ficha técnica de Lincoln para 316LSi. El tercero aparece en un artículo de AWS sobre el gas de protección y la composición del metal de soldadura inoxidable. Mantenga cada porcentaje vinculado a su contexto de proceso.
Por qué C25 y el argón puro no son buenas opciones predeterminadas
La mezcla C25 habitual para acero al carbono contiene 75% argón y 25% CO₂. Puede depositar metal de soldadura inoxidable, pero eso no la hace adecuada cuando se exige bajo carbono y resistencia a la corrosión. El artículo de AWS informa de un aumento de carbono con C25 en su investigación con ER316LSi/316L. También explica por qué el argón puro, aunque útil para TIG, no es adecuado como gas de protección predeterminado para GMAW convencional de inoxidable.
El gas influye tanto en la composición del cordón como en el comportamiento del arco. Un cordón de aspecto estable no permite determinar el contenido de carbono del depósito. Del mismo modo, no debe trasladarse una recomendación para pulverización pulsada a una configuración por cortocircuito sin comprobar las instrucciones del proceso.
Cómo cambia el resultado según el modo de transferencia
La transferencia por cortocircuito, por pulverización y pulsada trasladan el metal a través del arco de formas distintas. Eso modifica el intervalo de trabajo útil, el aporte térmico y la facilidad para controlar el baño.
- La transferencia por cortocircuito trabaja con un aporte térmico relativamente bajo, pero puede producir falta de fusión si los parámetros o la técnica no son adecuados.
- La transferencia por pulverización convencional utiliza una corriente mayor y genera un baño más fluido. La posición de soldadura y el espesor condicionan dónde resulta práctica.
- La transferencia pulsada utiliza pulsos de corriente para desprender las gotas y permite una transferencia de tipo pulverización con una corriente media menor que la pulverización convencional.
Estas diferencias siguen la explicación de TWI sobre los modos de transferencia GMAW. La máquina debe admitir el modo previsto; instalar alambre inoxidable no añade un programa pulsado a una fuente de alimentación convencional.
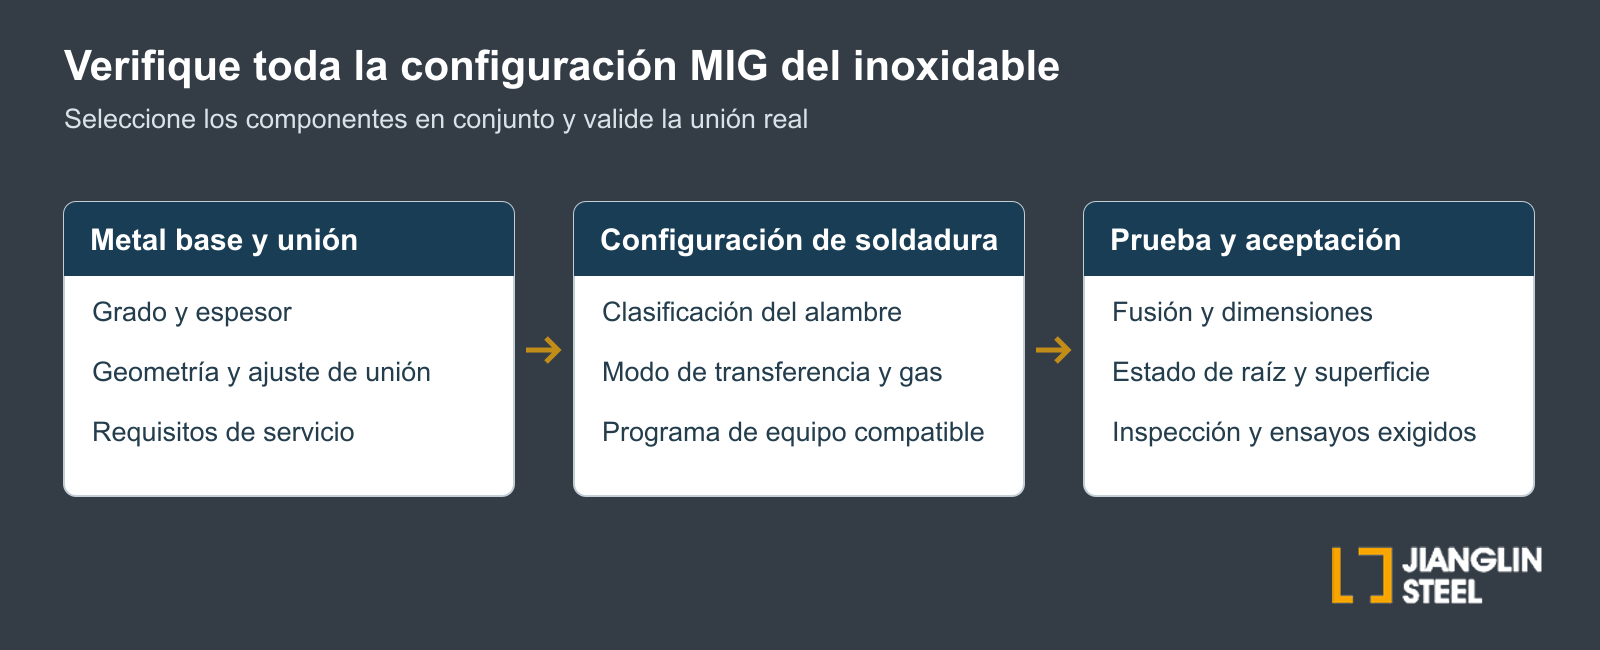
Registre juntos el diámetro del alambre, la composición del gas y el modo seleccionado al evaluar una prueba. Si cambia alguno, vuelva a verificar el resultado en lugar de dar por válida la tensión o la velocidad de alimentación anteriores.
Por qué la chapa inoxidable delgada exige más control
La chapa delgada deja menos margen entre la fusión insuficiente y la perforación por exceso de calor. El inoxidable austenítico también responde al calentamiento localizado de forma distinta al acero al carbono, por lo que la deformación es una preocupación práctica. TWI analiza este comportamiento en construcciones soldadas de acero inoxidable austenítico.
Una separación uniforme en la unión y una sujeción adecuada ayudan a obtener resultados repetibles. Planifique los puntos de soldadura y la secuencia antes de realizar un cordón largo. Compruebe las dimensiones después de que la pieza se enfríe, porque una unión que parece alineada bajo sujeción puede moverse al liberarla. Son consideraciones de planificación, no sustituyen a un procedimiento cualificado cuando este sea obligatorio.
No intente resolver todos los problemas de deformación reduciendo simplemente la potencia de la máquina. Un cordón aparentemente más frío puede dejar bordes sin fusionar. MIG pulsado puede ayudar en algunas aplicaciones de material delgado, pero su utilidad depende de la forma de onda disponible, el alambre, el ajuste de la unión y la técnica de avance. Miller describe sus posibles ventajas y las consideraciones de configuración.
Por este motivo, una tabla de amperaje basada únicamente en el espesor no es una base adecuada para aprobar la producción. Ensaye la geometría real de la unión y defina los criterios de aceptación antes de soldar las piezas finales.
Preparación y problemas habituales que conviene comprobar
Retire aceite, suciedad y residuos de la zona de unión mediante un método de preparación apropiado. Utilice cepillos y abrasivos exclusivos para inoxidable, y mantenga limpios el alambre y los componentes de alimentación. Las herramientas utilizadas antes en acero al carbono pueden introducir contaminación. La selección de los componentes de alimentación y la configuración de la antorcha deben seguir las instrucciones del consumible y del equipo; copiar la disposición de otra máquina puede generar problemas nuevos. La guía de Miller sobre MIG para inoxidable aborda la preparación y la alimentación.
| Problema observado | Comprobaciones antes de cambiar los parámetros |
|---|---|
| Poros o pequeños orificios | Fugas en la línea de gas, corrientes de aire, estado de la boquilla, humedad superficial y contaminación |
| Exceso de proyecciones o arco inestable | Compatibilidad entre alambre, gas y modo; regularidad de alimentación; punta de contacto y parámetros del proceso |
| Perforación o deformación | Separación de la unión, espesor local, acumulación de calor, sujeción y secuencia de soldadura |
| Cordón depositado sobre la superficie con unión deficiente en los bordes | Acceso y preparación de la junta, técnica y comprobación de una fusión suficiente |
| Oxidación intensa en la cara posterior de la unión | Protección de la raíz, condiciones de la unión y procedimiento de soldadura especificado |
Estos síntomas son puntos de partida para investigar, no diagnósticos con una única causa. Por ejemplo, aumentar el caudal de gas no siempre elimina la porosidad: un caudal excesivo puede arrastrar aire por turbulencia. TWI identifica las fugas, las corrientes de aire y el exceso de caudal entre las posibles causas.
¿MIG elimina la necesidad de proteger la raíz?
No. La antorcha protege la cara del cordón, pero no protege automáticamente una raíz expuesta en el lado opuesto. En uniones de penetración completa de tubos, tuberías y chapas, debe evaluarse el estado de la raíz junto con los requisitos de servicio.
Algunos procesos controlados tienen aplicaciones concretas en las que puede omitirse la purga posterior. Esa excepción no debe convertirse en la afirmación general de que «MIG no necesita purga». La guía de Miller para tubos y tuberías inoxidables distingue la práctica convencional de las excepciones específicas de cada proceso y advierte de que los cambios de procedimiento necesitan una cualificación adecuada.
Después de soldar, revise ambas superficies accesibles y el acabado exigido. Rectificar la cara hasta dejarla lisa no demuestra la fusión interna ni la aceptación de la raíz. Los criterios de aceptación y los ensayos necesarios deben proceder del plano, la especificación de servicio y el código aplicable. Nuestra guía sobre coloración térmica e inspección de soldaduras inoxidables explica el problema superficial con más detalle.
Cuándo puede ser preferible TIG
Considere TIG cuando el control de un borde delicado, una raíz exigente o un acabado visible importe más que la tasa de deposición del alambre. La comparación de Miller entre MIG y TIG explica el equilibrio entre control y productividad. MIG puede ser atractivo para cordones repetitivos cuando el acceso, el ajuste y el equipo disponible permiten resultados consistentes. El nombre del proceso, por sí solo, no demuestra la calidad de la unión.
Compare las uniones de prueba terminadas con los mismos criterios de aceptación. Incluya la deformación, la limpieza y el retrabajo en la evaluación, en lugar de comparar solo el tiempo de arco. Una soldadura más rápida que requiere correcciones importantes puede aportar poco beneficio a la producción. La comparación debe referirse a la pieza concreta; un procedimiento TIG detallado corresponde a una guía independiente.
Seguridad durante la soldadura MIG de acero inoxidable
Soldar inoxidable puede generar humos peligrosos, incluido cromo hexavalente. Los gases de protección también pueden desplazar el oxígeno. Utilice la evaluación de exposición del lugar de trabajo, una ventilación o extracción localizada adecuada y los equipos de protección exigidos. Una puerta abierta, por sí sola, no demuestra un control suficiente. La guía de OSHA sobre humos de soldadura explica estos peligros. Los trabajos en espacios confinados requieren sus propios controles y autorización.
Preguntas frecuentes
¿Una máquina MIG convencional puede soldar acero inoxidable?
Puede hacerlo si admite el alambre, el gas de protección y el intervalo de trabajo necesarios. Compruebe las instrucciones, los componentes de alimentación y el ciclo de trabajo. No debe suponerse que un equipo MIG convencional admite soldadura pulsada.
¿Se puede soldar acero inoxidable con MIG sin gas?
GMAW con alambre macizo necesita gas de protección externo. Un consumible tubular autoprotegido pertenece a otro proceso y debe evaluarse según su propia clasificación e instrucciones de aplicación.
¿ER308LSi es adecuado para todos los grados inoxidables?
No. Es un candidato habitual para aplicaciones en 304/304L, no un material de aporte universal para inoxidable. Identifique ambos metales base y las condiciones de servicio antes de seleccionar el alambre.
¿Un cordón MIG inoxidable de buen aspecto demuestra resistencia a la corrosión?
No. La apariencia no determina la composición del cordón, la fusión interna ni la idoneidad para el entorno de trabajo. Evalúe la unión terminada según los requisitos especificados.
Para un componente fabricado, defina el grado del material, el espesor, el plano de la unión y las condiciones de servicio antes de decidir el proceso. Para consultar una pieza con Jianglin, utilice la página de fabricación de chapa inoxidable e incluya esos requisitos.