
La pasivación del acero inoxidable es un proceso controlado de limpieza y tratamiento químico posterior a la fabricación que elimina el hierro contaminante y favorece una superficie pasiva limpia y resistente a la corrosión. No es una pintura, una capa de recubrimiento metálico ni un sellador. Tampoco puede corregir todos los defectos superficiales.
Para un equipo de compras, la pregunta práctica no es simplemente: «¿Se ha pasivado esta pieza?». Una especificación útil debe definir el estado de la pieza antes del tratamiento, la norma aplicable, quién es responsable del tratamiento, cómo se aceptará el resultado y qué registros deben acompañar al envío.
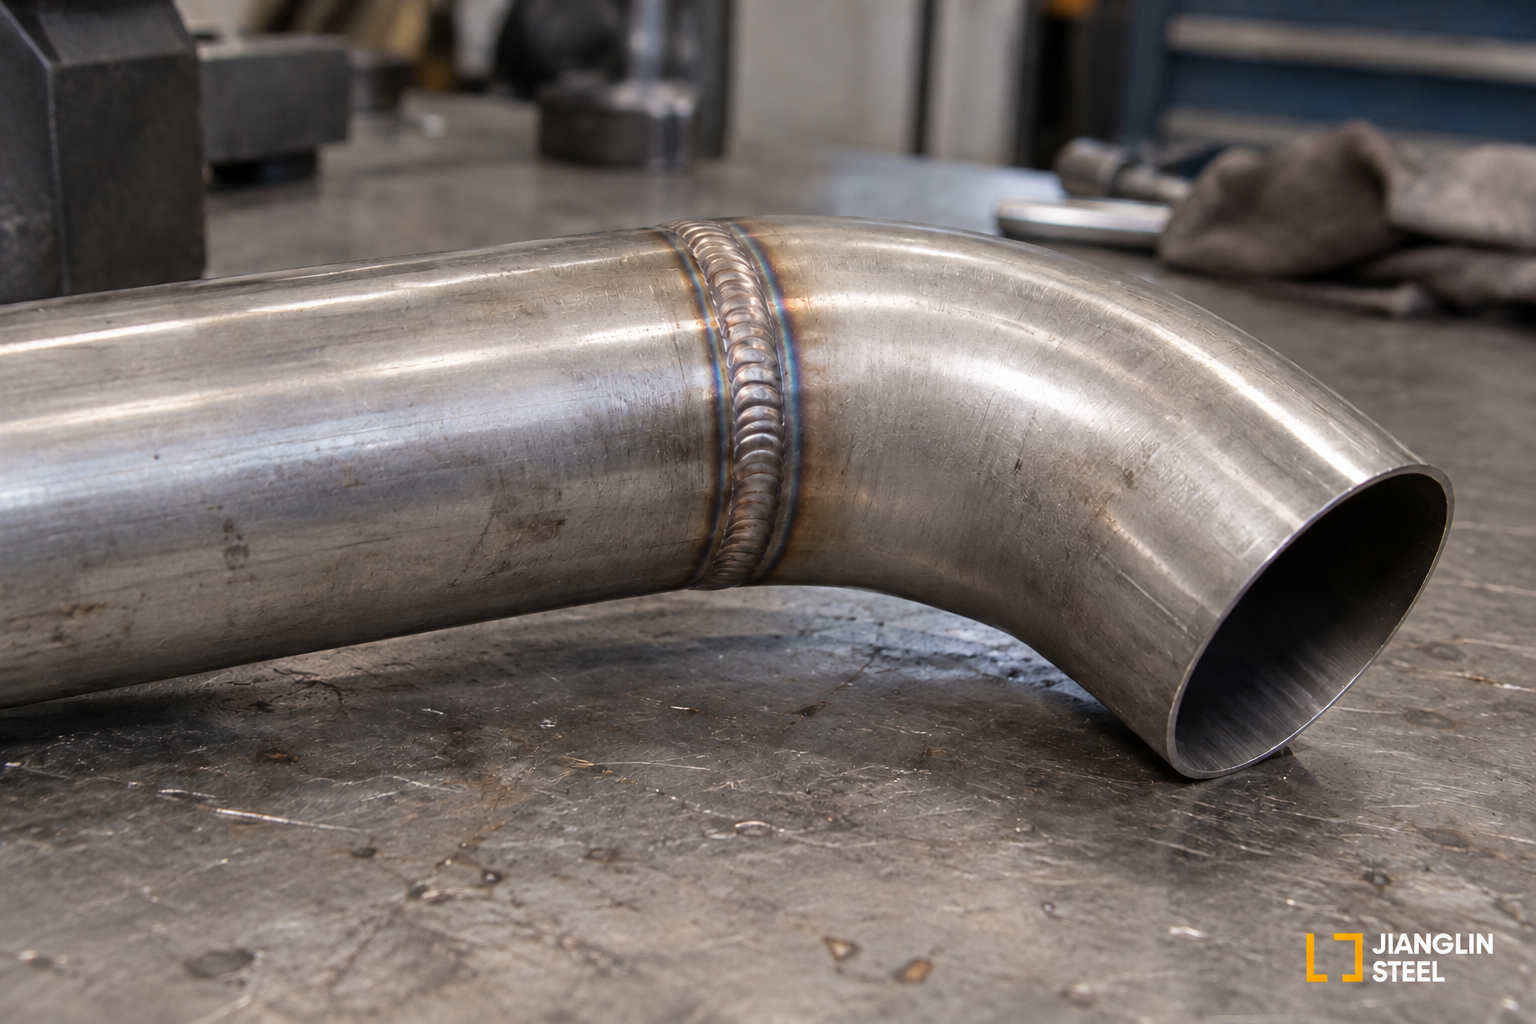
Si quedan cascarilla de óxido o coloraciones térmicas de soldadura, la pasivación por sí sola no suele ser el primer paso adecuado. Puede ser necesario realizar un decapado, otro método cualificado de eliminación de óxidos o una limpieza localizada de la soldadura antes de que la pasivación resulte eficaz.
Recomendación para compras: no utilice «pasivado» como único requisito de la orden de compra. Indique la norma y su revisión, el estado final de fabricación, el ensayo de aceptación aplicable, la definición del lote, la documentación y los requisitos de manipulación posteriores al tratamiento.
¿Qué es la pasivación del acero inoxidable?
La resistencia a la corrosión del acero inoxidable depende de una película superficial muy fina y rica en cromo. Cuando la superficie está limpia y expuesta al oxígeno, esta película pasiva se forma de manera natural. Sin embargo, la fabricación y la manipulación pueden dejar hierro contaminante, suciedad del taller, aceite u otros residuos que impiden mantener una superficie limpia.
La pasivación química se realiza después de una limpieza previa adecuada para eliminar el hierro contaminante y favorecer la formación o recuperación del estado pasivo. La norma ASTM A380/A380M-25 distingue varios significados de «pasivación», precisamente por lo que el comprador debe definir el requisito previsto en lugar de depender únicamente de esa palabra.
La pasivación no añade un espesor de recubrimiento medible, no cambia el grado del material ni convierte una aleación inadecuada en un material inmune a la corrosión. La selección del grado, la calidad de fabricación, el acabado superficial, el diseño y el entorno de servicio siguen determinando su comportamiento.
¿Por qué puede ser necesario someter a una pieza de acero inoxidable a un proceso de pasivación tras su fabricación?
Las chapas, flejes, placas, tubos y barras pueden salir de la planta con una superficie limpia y pasiva. El riesgo cambia después del corte, mecanizado, conformado, rectificado, soldadura, chorreado, contacto con útiles de sujeción o manipulación con equipos compartidos del taller.
Las vías habituales de contaminación incluyen:
- útiles de acero al carbono, cepillos de alambre, estanterías, mesas o equipos de manipulación;
- virutas de mecanizado y polvo del taller que contiene hierro;
- aceites, refrigerantes, huellas dactilares y residuos de pulido;
- coloraciones térmicas de soldadura y cascarilla de óxido;
- abrasivos utilizados previamente sobre acero al carbono;
- agua de enjuague contaminada o una manipulación inadecuada después del tratamiento.
Por tanto, la necesidad de pasivación depende de la pieza terminada, y no solo del acero inoxidable recibido. Una bobina limpia de fábrica y un conjunto soldado y rectificado fabricado con esa misma bobina no presentan el mismo estado superficial.
La pasivación suele considerarse cuando un plano, un código sectorial, una especificación del cliente o las condiciones de servicio exigen una superficie con un bajo nivel de contaminación verificado. Los equipos higiénicos, sistemas farmacéuticos, componentes para procesamiento de alimentos, piezas aeroespaciales y conjuntos críticos para el manejo de fluidos suelen requerir controles superficiales y documentación más estrictos que los elementos arquitectónicos de uso general.
¿En qué consiste el proceso de pasivación del acero inoxidable?
El método concreto debe desarrollarlo y controlarlo un procesador cualificado conforme a la norma aplicable. Desde la perspectiva de compras, la secuencia tiene cinco puntos de decisión.
1. Confirmar las condiciones definitivas de fabricación
Identifique la aleación, la forma del producto, el historial de mecanizado y soldadura, el acabado superficial, los óxidos visibles y el riesgo de contaminación. Una pasivación realizada antes de la última soldadura, mecanizado o contacto con acero al carbono puede no proteger el estado final del producto entregado.
2. Realizar una limpieza previa de la superficie
Deben eliminarse el aceite, la grasa, la suciedad del taller, los compuestos de pulido y otros residuos. Un baño de pasivación no sustituye a un desengrase o una limpieza adecuados. Los residuos pueden aislar zonas de la superficie y producir un tratamiento no uniforme.
3. Eliminar la cascarilla o las coloraciones térmicas cuando sea necesario
Las coloraciones térmicas de soldadura y las capas gruesas de óxido requieren decidir cómo eliminar los óxidos. Según el componente y la especificación, puede recurrirse al decapado, a un tratamiento mecánico controlado, al electropulido o a otro método cualificado. Consulte la guía de Jianglin Steel sobre el decapado del acero inoxidable para conocer la diferencia entre la eliminación de óxidos y la pasivación.
4. Aplicar el tratamiento de pasivación especificado
La norma ASTM A967/A967M-25 contempla varias vías de pasivación química para piezas de acero inoxidable, incluidos tratamientos con ácido nítrico, ácido cítrico y tratamientos electroquímicos. El tratamiento debe ser compatible con el grado de acero inoxidable, la geometría de la pieza, los procesos anteriores, los controles de la instalación y el método de aceptación especificado.
5. Enjuagar, secar, comprobar y proteger
La acción del tratamiento debe detenerse y sus residuos deben eliminarse mediante un enjuague adecuado y, cuando se especifique, una neutralización. Después se seca la pieza, se inspecciona, se ensaya conforme al plan de aceptación acordado y se protege de una nueva contaminación durante el embalaje y el transporte.
Pasivación, decapado y electropulido
Estos procesos están relacionados, pero no son intercambiables.
| Proceso | Objetivo principal | ¿Elimina metal base? | Pregunta habitual de compras |
|---|---|---|---|
| Limpieza | Elimina aceite, suciedad, residuos sueltos y suciedad del proceso | Normalmente no | ¿Está la superficie suficientemente limpia para el siguiente tratamiento? |
| Decapado o eliminación de cascarilla | Elimina la cascarilla de óxido, las coloraciones térmicas de soldadura y una capa superficial afectada | Sí, de forma controlada | ¿Hay óxidos visibles o material empobrecido en cromo? |
| Pasivación | Elimina el hierro contaminante y favorece un estado pasivo limpio | No debe atacar de forma significativa el sustrato de acero inoxidable | ¿Qué norma, tratamiento y ensayo de aceptación son aplicables? |
| Electropulido | Elimina electroquímicamente una capa superficial controlada y puede mejorar la lisura y la facilidad de limpieza | Sí | ¿Se han especificado el acabado, la eliminación de material, el estado de los bordes y los efectos dimensionales? |
Una solicitud de «decapado y pasivación» debe indicar si se requieren ambos procesos y por qué. Si la pieza no presenta cascarilla ni coloraciones térmicas, puede bastar con una limpieza y una pasivación mediante procedimientos cualificados. Si quedan capas gruesas de óxido, la pasivación por sí sola no realizará la eliminación de óxidos.
Para una visión más amplia, consulte ¿Qué es el tratamiento superficial del acero inoxidable?.
ASTM A967 frente a ASTM A380: ¿cuál debería especificar el departamento de compras?
Las ediciones vigentes de 2025 tienen finalidades diferentes.
| Referencia | Alcance desde la perspectiva de compras | Uso más adecuado |
|---|---|---|
| ASTM A967/A967M-25 | Especificación para tratamientos de pasivación química de piezas de acero inoxidable, con tratamientos alternativos y ensayos cualitativos de aceptación | Cuando la orden de compra requiere definir la pasivación y confirmar su eficacia en las piezas |
| ASTM A380/A380M-25 | Práctica de alcance más amplio para la limpieza, eliminación de óxidos, decapado y pasivación de piezas, equipos, conjuntos y sistemas instalados de acero inoxidable | Cuando el proyecto requiere un marco completo de preparación superficial y control de la contaminación |
Algunas órdenes pueden citar ambas normas: A380 para la práctica general de limpieza y tratamiento superficial, y A967 para el tratamiento de pasivación química y el ensayo de aceptación acordado. No dé por hecho que mencionar una de estas normas selecciona automáticamente todos los métodos o ensayos opcionales.
La orden de compra debe identificar la revisión. Escribir únicamente «ASTM A967» permite que el proveedor y el comprador trabajen con ediciones distintas. El mismo principio de control de revisiones se aplica a otras normas de materiales; la guía de Jianglin sobre cómo especificar las normas ASTM en la compra de chapa de acero inoxidable explica por qué importan la edición y el alcance.
Pasivación con ácido cítrico frente a pasivación con ácido nítrico
Ambas son familias de tratamientos consolidadas, pero el nombre del ácido por sí solo no demuestra el resultado.
| Factor de decisión | Tratamiento con ácido cítrico | Tratamiento con ácido nítrico |
|---|---|---|
| Función principal | Elimina el hierro contaminante de una superficie correctamente limpiada | Elimina el hierro contaminante y proporciona un entorno de tratamiento fuertemente oxidante |
| Consideraciones de la instalación | Suele elegirse para reducir la carga de manipulación y gestión de residuos | Requiere controles estrictos de manipulación de productos químicos, ventilación, residuos y seguridad |
| Cualificación de la aleación y del proceso | Debe estar cualificado para el grado, el estado de la pieza y el método de aceptación | Debe estar cualificado para el grado, el estado de la pieza y el método de aceptación |
| Criterio de compras | Especificarlo solo cuando sea necesario o esté validado; en los demás casos, permitir que el procesador cualificado proponga la vía de tratamiento | Especificarlo solo cuando lo exijan la norma aplicable, el cliente o el proceso validado |
Los equipos de compras deben evitar copiar una concentración, temperatura o duración de inmersión de un sitio web ajeno al proyecto. Los parámetros del tratamiento dependen de la norma aplicable, el grado de acero inoxidable, el estado superficial, el control de la composición química, la geometría y la cualificación del procesador. El requisito de aceptación es tan importante como el tratamiento químico elegido.
¿Cuándo es necesaria la pasivación y cuándo no es suficiente?
La pasivación puede ser adecuada cuando:
- el mecanizado, conformado, rectificado o manipulación finales generan un riesgo real de contaminación por hierro;
- el plano o la especificación del cliente la exige expresamente;
- una aplicación higiénica o crítica requiere una limpieza superficial verificada;
- los componentes han estado en contacto con útiles de acero al carbono o equipos compartidos del taller;
- el procedimiento cualificado del procesador incluye la pasivación después de la fabricación final;
- se requiere un ensayo definido de aceptación relacionado con el hierro libre o la corrosión.
La pasivación por sí sola no basta cuando:
- quedan coloraciones térmicas de soldadura, capas gruesas de óxido, herrumbre o residuos incrustados;
- la superficie sigue teniendo aceite o no se ha limpiado adecuadamente;
- ya existe corrosión por picaduras activa o daño en el material;
- el grado de acero inoxidable no es adecuado para el entorno de servicio;
- el verdadero problema de diseño son los intersticios, las dificultades de drenaje o los fluidos de proceso retenidos;
- se requiere una rugosidad superficial especificada o un acabado electropulido;
- la pieza volverá a mecanizarse, soldarse o contaminarse después del tratamiento.
Esta distinción evita un error habitual de aprovisionamiento: recurrir a la pasivación como solución universal para problemas de selección del material, fabricación, acabado y limpieza.
¿Cómo se debe aceptar el acero inoxidable pasivado?
La inspección visual es necesaria, pero no permite identificar de forma fiable las películas finas de aceite ni el hierro contaminante invisible. La norma ASTM A967/A967M-25 ofrece varias prácticas cualitativas alternativas, incluidos los ensayos de inmersión en agua, alta humedad, niebla salina, sulfato de cobre, ferricianuro de potasio y ácido nítrico, paño húmedo e inmersión en agua hirviendo.
Esta lista no debe aplicarse sin criterio. El comprador y el procesador deben acordar el método aplicable, las restricciones por grado, el muestreo, la definición del lote, los criterios de aceptación y los requisitos del informe. Algunos métodos pueden no ser adecuados para una aleación, un acabado, una geometría o un uso final determinados. Utilice siempre la norma vigente y la especificación del proyecto.
Un expediente de inspección justificable puede incluir:
- los resultados de la inspección visual;
- la norma de tratamiento y su revisión;
- el tratamiento seleccionado o la referencia al procedimiento cualificado;
- el ensayo de aceptación y su resultado;
- la identificación del lote y la trazabilidad de las piezas;
- la fecha del tratamiento y la identidad del procesador;
- la resolución de las no conformidades y los retrabajos, si los hubiera;
- los controles de embalaje utilizados para evitar una nueva contaminación.
Un certificado de ensayo del material confirma su identidad y las propiedades declaradas; normalmente no demuestra que la pieza final fabricada haya sido pasivada. Consulte Cómo leer un certificado de ensayos de fábrica de acero inoxidable para conocer los límites de la documentación de fábrica.
Errores habituales en las especificaciones
Indicar únicamente “pasivar tras la fabricación”
Esta frase no identifica la norma, la edición, las restricciones del método, el ensayo de aceptación, la definición del lote ni la documentación. Distintos proveedores pueden presupuestar alcances diferentes a partir de la misma frase.
Suponer que la pasivación elimina las coloraciones térmicas de soldadura
La pasivación no sustituye a la eliminación de óxidos. Las coloraciones térmicas y la superficie afectada que hay debajo pueden requerir primero un decapado u otro método de eliminación cualificado.
Especificar el tratamiento químico sin un ensayo de aceptación
Indicar un ácido define una entrada del proceso, no demuestra que la superficie sea aceptable. Defina cómo se confirmará la eficacia.
Considerar el certificado de fábrica como un registro de pasivación
El certificado de ensayos de fábrica (MTC) corresponde a la colada o al lote del material suministrado. Cuando se exige documentación, el tratamiento posterior a la fabricación requiere sus propias evidencias trazables.
Permitir el contacto con el acero al carbono tras el tratamiento
Las estanterías, herramientas, cadenas, mesas o embalajes sucios pueden volver a contaminar una superficie limpia. La manipulación posterior al tratamiento debe incluirse en el plan de calidad.
Preguntas frecuentes
¿El acero inoxidable se pasiva de forma natural?
Sí. Una superficie limpia de acero inoxidable forma una película pasiva protectora al exponerse a un entorno adecuado que contenga oxígeno. La pasivación química se utiliza principalmente para eliminar el hierro contaminante y establecer un estado superficial controlado y verificable después de la fabricación.
¿La pasivación es un recubrimiento?
No. La pasivación no deposita una capa independiente de pintura, recubrimiento metálico o polímero. Es un proceso de limpieza superficial y tratamiento químico relacionado con el estado pasivo natural del acero inoxidable.
¿El acero inoxidable 304 siempre necesita pasivación?
No. La necesidad depende de la fabricación final, el riesgo de contaminación, el plano, la norma aplicable, el entorno de uso final y el plan de aceptación. Una superficie limpia de fábrica y una pieza final mecanizada o soldada requieren decisiones diferentes.
¿Puede la pasivación eliminar la decoloración de las soldaduras?
La pasivación, por lo general, no está destinada a eliminar las coloraciones térmicas de soldadura ni las capas gruesas de óxido. Puede ser necesario realizar primero una eliminación de óxidos, un decapado o un tratamiento mecánico o electroquímico mediante un procedimiento cualificado.
¿Cuál es la diferencia entre las normas ASTM A967 y A380?
A967 es una especificación centrada en los tratamientos de pasivación química y los ensayos de confirmación para piezas de acero inoxidable. A380 es una práctica de alcance más amplio que abarca la limpieza, la eliminación de óxidos, el decapado y la pasivación de piezas, equipos, conjuntos y sistemas instalados.
¿Cómo puedo demostrar que la pasivación se ha realizado correctamente?
Especifique un ensayo de aceptación aplicable, un plan de muestreo, una definición del lote y los requisitos del informe. La inspección visual por sí sola puede no detectar el hierro contaminante ni los residuos transparentes.
Acordar los requisitos relativos a los materiales y los acabados antes de elaborar el presupuesto
Envíe a Jianglin Steel el grado, la forma del producto, el plano, el acabado superficial, el proceso final de fabricación, el plan de inspección y los requisitos de documentación. Podemos ayudarle a coordinar el suministro de acero inoxidable y la especificación comercial. Si se requiere pasivación después de la fabricación, defina el procesador responsable y el plan de aceptación antes de cerrar el presupuesto.
Solicite un presupuesto a Jianglin Steel
Referencias fidedignas
- ASTM International, ASTM A967/A967M-25 — Especificación estándar para tratamientos de pasivación química de piezas de acero inoxidable.
- ASTM International, ASTM A380/A380M-25 — Práctica estándar para la limpieza, eliminación de óxidos, decapado y pasivación de piezas, equipos y sistemas de acero inoxidable.
- Nickel Institute, Decapado y pasivación del acero inoxidable.
- Nickel Institute, ¿Qué significan el decapado y la pasivación del acero inoxidable?